Sante Information| 2026-09-29|admin
饮料整托包装、纸箱外包、防尘套和工业零件包装中,经常可以看到一种看似普通的透明塑料袋。套在产品上时,它松松垮垮,经过热风通道后却会迅速收紧,像量身定做的外衣一样贴住瓶体、纸盒或托盘。很多人以为塑料袋是被高温烤软后“粘”在产品表面,实际上,合格的PE热收缩袋在正常使用过程中并没有完全熔化,它发生的是受热回缩:薄膜生产时被拉伸并快速冷却,分子链的取向状态被暂时固定;再次加热后,链段获得活动能力,开始向更自然的状态回缩,于是整只袋子就收紧了。
本文讨论的是单层PE热收缩袋,也就是由一层连续的聚乙烯基薄膜制成的包装袋,不包含尼龙、PET、铝箔等不同材料层,不讨论常见的多层POF收缩膜。生产中可以根据性能要求选用不同牌号的LDPE、LLDPE等聚乙烯原料进行配方调整,但只要袋体没有不同薄膜层之间的复合结构,仍属于单层PE热收缩袋。
聚乙烯原料受热熔融后,原本卷曲、缠绕的分子链可以相对自由地活动。在吹膜和牵引过程中,薄膜会受到纵向拉伸和横向吹胀,部分分子链及微观结构沿特定方向排列。此时如果薄膜被快速冷却,这种取向状态就会被暂时保留下来,同时也留下了恢复原状的趋势。
可以把它想象成一根被拉长后迅速冻住的橡皮筋。橡皮筋表面看起来没有变化,内部却保留着回缩的意愿。热收缩膜在常温下尺寸相对稳定,一旦进入适当的加热环境,分子链段活动能力增加,之前形成的取向结构开始松弛,薄膜便沿着拉伸方向缩短。包装袋的长和宽随之变化,最终包紧产品。
不过,普通PE吹塑袋并不会因为生产时经过吹胀就自动成为热收缩袋。树脂牌号、配方、吹胀比、牵引比、冷却速度、膜泡稳定性和后续加工条件都会影响薄膜的取向程度与热收缩性能。同样写着“PE袋”,一种可能受热后明显回缩,另一种只会变软、变形,甚至局部熔坏。
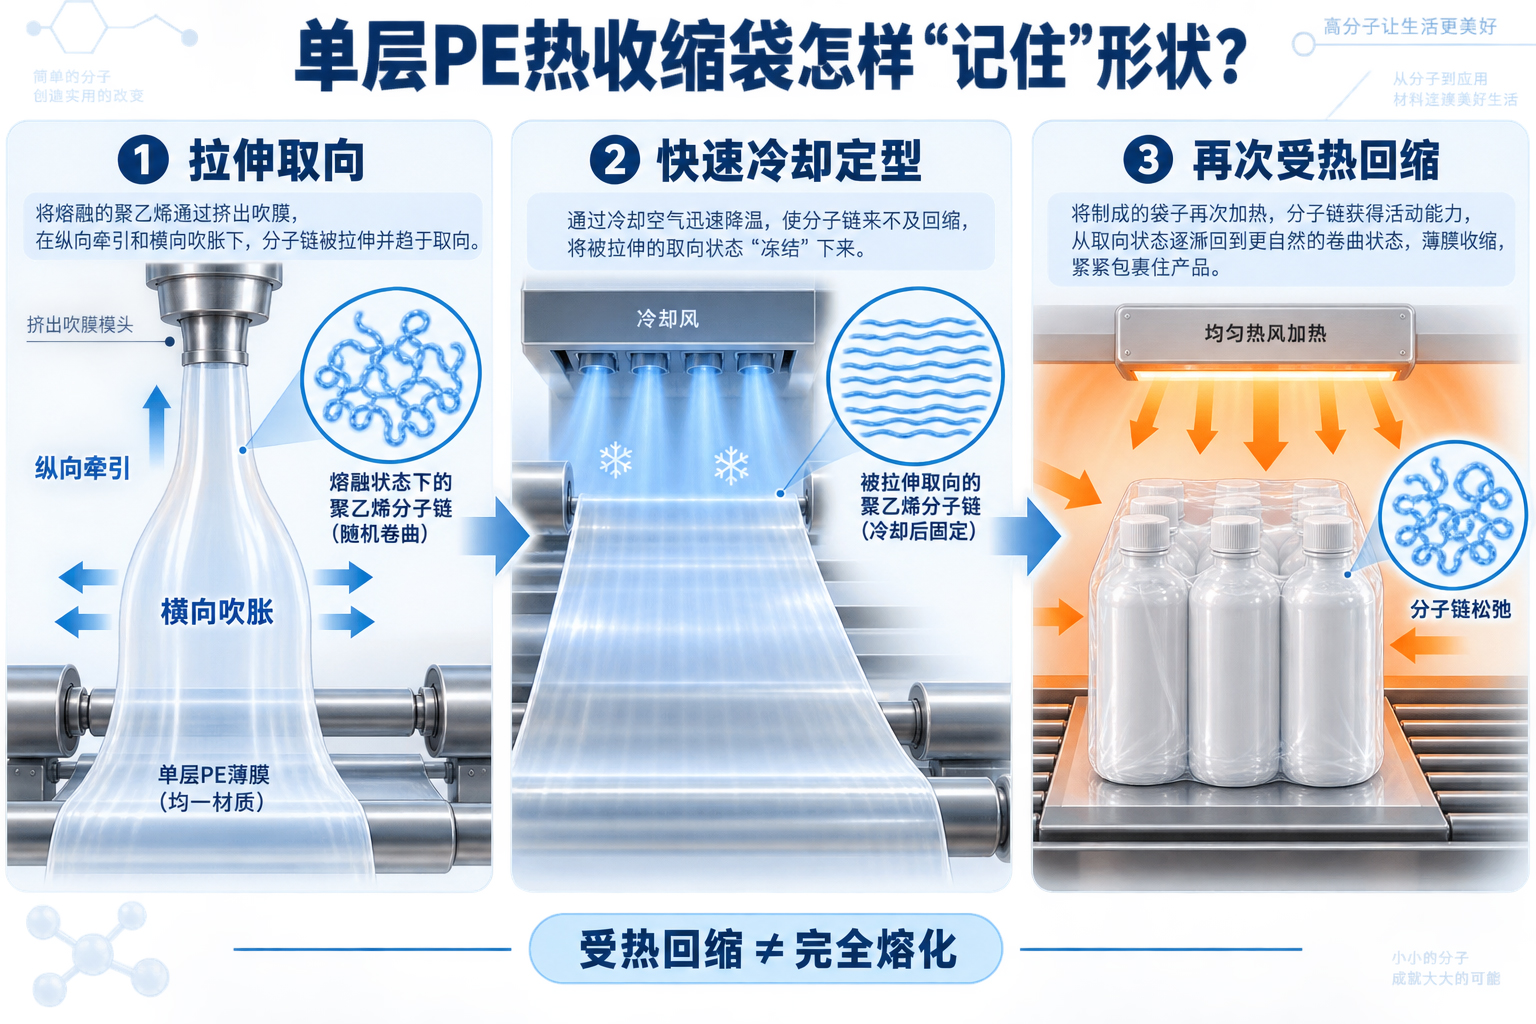
在正常热收缩包装过程中,薄膜会被加热到能够发生明显回缩的温度区间,链段开始运动,材料变得更柔软,但不应整体熔成液体。如果温度过高、加热时间过长,或者热风直接集中吹向某一点,薄膜就可能出现烧孔、发白、黏连、失去强度等问题。此时发生的已经不只是正常回缩,而是过度软化甚至局部熔融。
因此,收缩设备并不是温度越高越好。热风温度、风速、输送速度和产品受热均匀性需要相互配合。温度不足时,袋角容易留下“耳朵”,表面褶皱难以消除;温度过高时,封边可能开裂,袋面可能出现孔洞,产品标签也可能因局部过热而变形。合适的工艺目标,是让薄膜充分回缩,同时保留必要的机械强度。
热收缩包装有两个容易被混为一谈的指标:收缩率和收缩力。收缩率反映薄膜在规定温度和时间下能够缩短多少,影响袋子能否贴合产品;收缩力则反映薄膜回缩时会对产品施加多大的拉力,影响包装是否紧实。收缩率高,并不代表收缩力一定大,两者需要分别评价。
对于瓶装水、罐装饮料等较坚固的产品,适当的收缩力可以帮助多个单品形成稳定的包装单元。但如果包装的是纸盒、泡沫托盘、薄壁塑料容器或容易受压的产品,过大的收缩力可能让纸盒变形、托盘翘曲,甚至把产品勒出明显压痕。真正合适的包装,不是把膜收得越紧越好,而是在稳定产品和避免挤压之间找到平衡。
热收缩膜的方向性来自生产时的拉伸取向。薄膜在机器运行方向受到牵引,称为纵向或MD方向;膜泡被吹胀的方向对应横向或TD方向。两个方向的拉伸程度不同,受热后的回缩比例也可能不同。于是,同一只袋子可能在长度方向明显变短,在宽度方向变化较小,也可能表现为两个方向都收缩,但收缩速度和幅度不同。
这种方向差异并不一定是质量问题,关键在于它是否符合包装结构的需要。长条形产品、成组瓶装产品和方形纸箱,对纵横向收缩比例的要求并不相同。如果只向供应商提出“收缩率高一点”,没有说明测试方向、温度和时间,拿到的薄膜即使总收缩率不低,也可能在实际包装中出现一边过紧、一边松弛的情况。
热收缩后出现大面积褶皱,可能与薄膜的收缩性能有关,也可能是袋子尺寸、套袋位置和设备参数不合适。袋子过大,回缩后多余材料无处展开,就容易堆成皱纹;袋子过小,套袋困难,受热后封边和尖角又会承受过大拉力。产品形状不规则时,凹陷部位接受的热量较少,也容易留下松弛区域。
鼓包通常与空气排出不及时有关。袋体收紧时,原本留在袋内的空气需要找到出口。如果袋口已经封闭,又没有合理的排气孔,空气就会被困在薄膜与产品之间,形成气泡或鼓包。排气孔并非越多越好:孔太少不利于排气,孔太大或位置不当会降低防尘、防潮效果,还可能成为撕裂起点。孔径、数量和分布应根据产品形状、收缩速度和包装要求确定。
增加厚度通常能够提高一定的抗穿刺和承载能力,但厚度不是判断热收缩袋质量的唯一依据。薄膜过厚,需要更多热量才能均匀升温,收缩速度可能变慢;不同区域受热不一致时,还容易出现表层已经收紧、折叠处仍未充分回缩的情况。厚膜的材料用量和包装成本也更高。
另一方面,薄膜过薄容易被瓶盖、纸箱棱角和金属零件刺破,封边强度也可能不足。选厚度时,应结合产品重量、尖锐程度、堆码方式和运输距离。对于容易形成应力集中的包装,还可以通过调整袋子尺寸、封边位置和产品排列,减少对单纯增加厚度的依赖。
采购时应明确写出“单层PE热收缩袋”,并要求供应商提供薄膜厚度及偏差、纵向和横向热收缩率、测试温度、测试时间、收缩力、拉伸性能以及封边强度等信息。仅标注一个“收缩率”,却不说明测试方向和条件,数据的参考意义很有限,因为同一张薄膜在不同温度和时间下可能得到不同结果。
正式批量使用前,最好用实际产品进行套袋和收缩试验。观察袋角是否平整、封边是否开裂、产品是否变形、排气是否顺畅,并记录收缩设备的温度、风速和输送速度。如果包装线更换了产品尺寸、膜卷批次或设备参数,也应重新确认工艺,而不是沿用原来的温度设置。
单层PE热收缩袋的有趣之处,在于它把生产阶段形成的分子取向保留到了使用阶段。看起来平静的一张薄膜,内部其实储存着回缩的趋势;热量到来后,这种趋势被释放,袋子便主动贴紧产品。它不是靠胶黏剂粘住包装,也不是简单被烤化,而是一场受到温度、时间和分子取向共同控制的尺寸变化。
所以,评价一只PE热收缩袋,不能只看它“缩不缩”,还要看它在什么条件下收缩、往哪个方向收缩、收缩时产生多大力量,以及收缩后能否保持完整。收得快不一定收得好,贴得紧也不一定最合适,均匀、稳定并适合产品,才是热收缩包装真正需要的性能。
PE热收缩袋、单层PE收缩袋、聚乙烯热收缩膜、PE热缩袋原理、热收缩袋为什么会收缩、热收缩膜是融化吗、PE收缩膜分子取向、热收缩率和收缩力的区别、PE收缩袋温度、热缩袋褶皱原因、热收缩袋鼓包原因、PE热缩膜纵向横向收缩、单层热收缩包装袋、PE收缩膜怎么选、热收缩包装工艺、热缩袋封边开裂、包装用聚乙烯热收缩薄膜、热收缩膜排气孔、PE热收缩膜厚度、热缩包装常见问题