Sante Information| 2026-10-21|admin
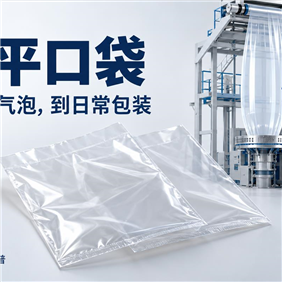
把一只PE平口袋摊在桌上,很难想象,它的生产过程会和一个不断延伸的“大气泡”有关。我们看到的是轻薄的袋身、平直的袋口和一条不起眼的封边;在常见的吹膜生产线上,它却先以圆筒状的膜泡出现,经过冷却、压平、收卷,再进入制袋环节。一个形状规整的塑料袋,就这样从流动的材料里连续生产出来,日后的柔韧程度、厚薄均匀性和封口表现,也与这些加工环节密切相关。
PE平口袋,是以聚乙烯为主要材料、袋口呈平直开口的一类软包装袋,常用于服装、日用品及工业配件等产品的包装。“PE”说明材料,“平口”说明袋口形式。本文以常见的单层PE吹膜、底封制袋路线为例,看看塑料颗粒怎样一步步变成包装袋,也顺便解释几个实际选袋时容易忽略的问题。
一、颗粒先变成熔体,再从环形缝隙中挤出来
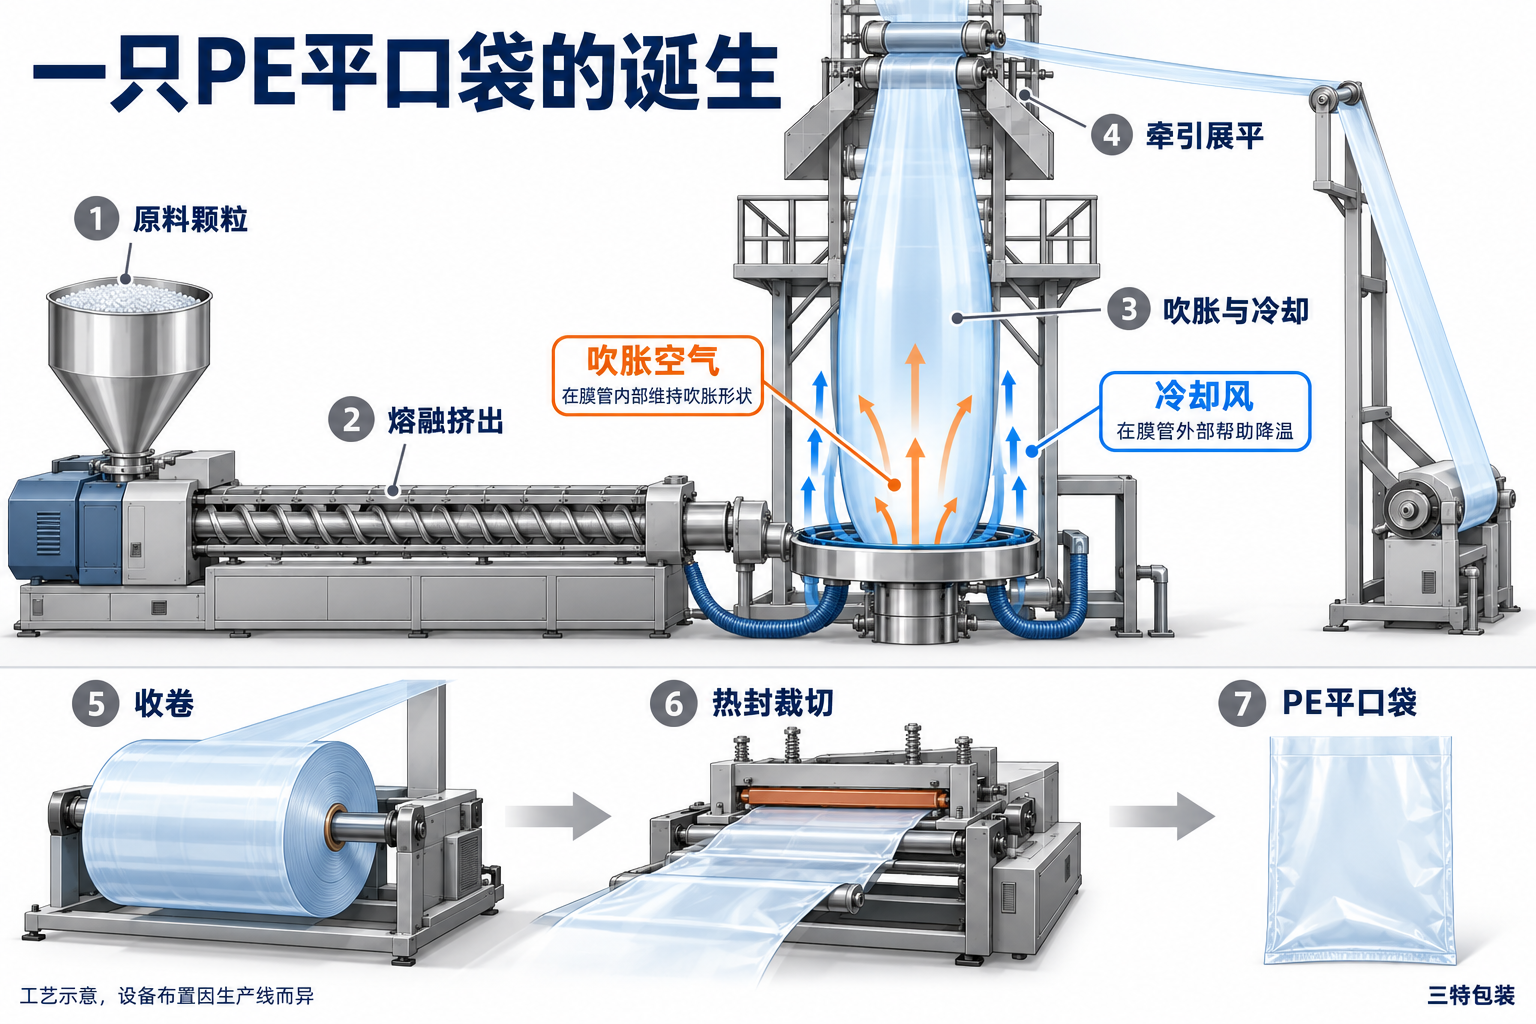
生产开始时,原料通常还是一粒粒聚乙烯树脂颗粒,例如薄膜加工中常用的LDPE、LLDPE等。它们进入挤出机后,随着螺杆输送,在加热与剪切作用下逐渐塑化,形成能够连续流动的熔体。聚乙烯属于热塑性塑料,这种受热加工、冷却定型的特性,为制造薄膜提供了基础。具体采用哪种牌号、怎样配料,要结合薄膜的加工条件和成品要求确定。
接下来,熔体通过环形模口,形成一段薄壁管状的膜坯。可以把它想象成一根还很柔软、可以继续扩展的塑料管:原料持续供应,管壁随着后续吹胀和牵引逐渐变薄。模口状态、出料与温度控制都会影响成膜表现,因此,同样写着“PE”的两只袋子,也可能因原料及加工条件不同,在手感、均匀程度和使用表现上出现差别。
二、“吹气”与“吹风”,在生产线上各有任务
以常见的上吹式工艺为例,进入膜管内部的空气使管壁向外扩展,上方牵引装置则带动材料向上移动,于是形成了一根连续延伸的膜泡。它看起来像一个很长的气球,但生产时材料始终在进入、成膜和离开。膜管内部的气压帮助维持吹胀形状,外部冷却风环送出的空气帮助薄膜降温定型,吹胀、牵引和冷却需要相互配合。
膜泡经过冷却后,由导向展平装置逐步收拢,再通过牵引辊压成扁平的筒膜并收卷。这时看到的上下两个膜面,来自同一根膜管的两侧。对于单层PE筒膜,每一侧袋壁本身都是单层结构,压扁后自然叠在一起。理解了这一点,也就容易明白:有些底封平口袋的两侧沿用膜管原有的折边,最终只需在相应位置封底、裁切,就能形成袋身。
三、为什么换个方向拉,薄膜的表现可能不同
吹膜过程中,薄膜既受到横向吹胀,也受到沿运行方向的牵引,分子链会产生一定程度的取向。沿着薄膜生产运行方向,通常称为纵向(MD);与其垂直的方向,称为横向(TD)。两种方向上的拉伸和变形表现可能不同,实际结果与材料、吹胀、牵引及冷却条件有关。生产中的任务,是让这些条件配合起来,使薄膜满足具体用途,而不是单独把某一个参数调得越大越好。
这也提醒我们,评价袋子不能只用“手拉一下”的感觉概括。拉伸、撕裂、尖角顶压和封边受力,是不同的使用情况。把完整袋身拉得很长,和从一个小缺口继续撕开,考验的就不是同一种表现。对于有尖角的配件、容易集中受力的产品,选袋时应关注对应部位,并结合实际装袋、搬运方式验证,不能把某一次手感比较直接换算成通用的承重结论。
四、从一卷膜到一只袋,封底这一步很重要
筒膜进入制袋环节后,会按照设定尺寸输送,通过热封和裁切形成单只袋子。对于本文讨论的底封袋,热封部位的两个膜面在适当的温度、压力和作用时间下接合,再经冷却形成封口,另一端保留开口用于装入产品。看起来只是袋底的一条线,却需要与膜材、厚度及加工速度相适应。温度不足可能接合不充分,过度加热也可能让局部形成薄弱处。
袋身表现稳定,仍然需要封口配合。封合是否连续、有没有夹入异物、边缘是否存在异常,都可能影响实际使用。因此,检查PE平口袋时,可以把袋身与封底分开观察,再进行符合用途的试装验证。外观整齐能提供一些线索,但完整的判断还应结合适用的检验方法和双方约定的要求,特别是批量采购时,应让样品与后续交付的确认依据尽量清楚。
五、选袋子,别只量产品正面的长和宽
平口袋是柔性的,装入产品后,袋膜需要包覆物品的厚度与转角。一个长方体盒子,即使正面宽度小于袋子的平铺宽度,也未必就能顺利装进去,因为盒子的厚度同样要占用包覆空间。此外,袋口需要怎样处理、是否还要翻折或热封,也会影响长度余量。提供产品的长、宽、厚及装入方向,再用样袋确认取放动作,通常比只报一个平面尺寸更可靠。
厚度也应放回具体用途里考虑,并统一单层膜厚的比较口径。轻量产品的内包装与带尖角配件的周转包装,关注点可能不同;普通平口袋在袋口敞开时,也不能按完整密封包装评价防护效果。向三特包装咨询PE平口袋定制时,可以同步提供产品照片、尺寸、重量、封口方式和使用环境,便于确认袋型与样品要求。从颗粒、膜泡到成品袋,前面的加工细节,最终都会回到“装得合适、用得顺手”这件事上。
参考资料